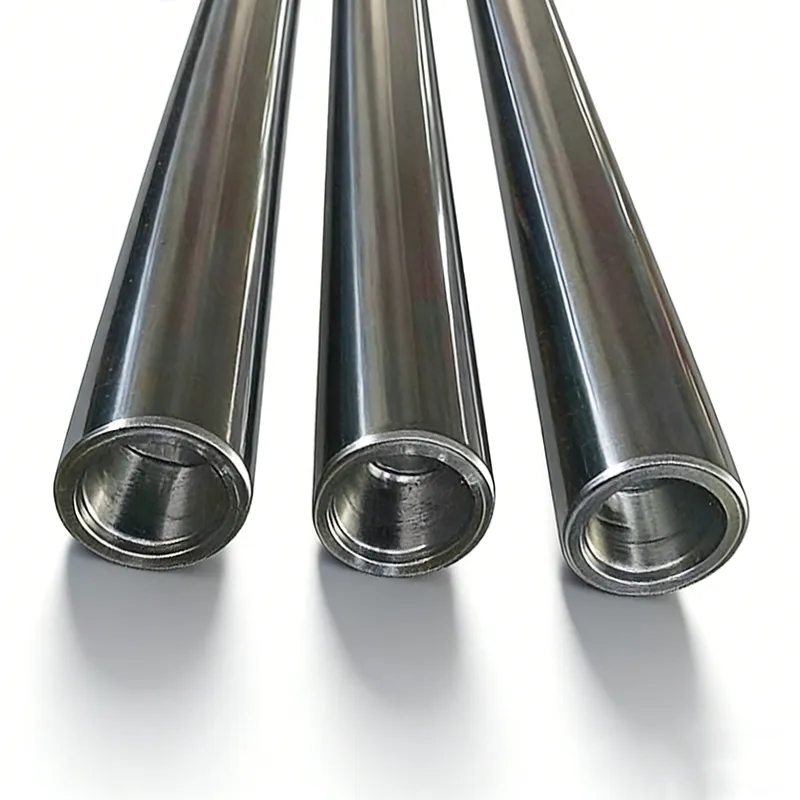
Hydraulický valec s dutou piestnou tyčou


Vodidlá tyč je kľúčovou spojovacou a nosnou súčasťou hydraulického valca. Je široko využívaná v hydraulických a pneumatických aktuátoroch a vyznačuje sa vysokou frekvenciou pohybu a prísnymi technickými požiadavkami, čo ju radí medzi presné pohybové komponenty.
Ako príklad uvažujme hydraulický valec, ktorý sa skladá hlavne z valcového plášťa, piestnej tyče, piesta a koncových viečok.
Kvalita opracovania piestnej tyče priamo ovplyvňuje životnosť a prevádzkovú spoľahlivosť celého valca.
Piestne tyče vyžadujú vysoce presné opracovanie. Špecifikovaná drsnosť povrchu je Ra 0,4–0,8 μm, pričom sú kladené prísne požiadavky na koaxialitu a odolnosť proti opotrebeniu.
Štrukturálne ide o dlhú tenkú hriadeľovú súčasť, čo spôsobuje obzvlášť veľké nároky na obrábanie a predstavuje dlhodobo riešený problém pre výrobných inžinierov.
Povrchové zpevnenie valivým honovaním
Na zvýšenie odolnosti piestnej tyče voči korózii a oneskorenie vzniku a šírenia únavových trhlín, čím sa zvyšuje únavová pevnosť, sa používajú povrchové úpravy.
Valivým honovaním sa na povrchu vytvorí vrstva kalenej studenou deformáciou. Tento proces zníži elastickú a plastickú deformáciu na stykovom povrchu, výrazne zlepší odolnosť povrchu proti opotrebeniu a zároveň odstráni chyby spálenia povrchu, ktoré sú bežné pri konvenčnom brúsení.
Po honovaní zníženie drsnosti povrchu zlepší presnosť uloženia a zníži trenie medzi piestnou tyčou a tesneniami alebo tesniacimi krúžkami počas posuvného pohybu. To minimalizuje opotrebenie tesnení a predlžuje celkovú životnosť hydraulického valca.
Valivé honovanie je preto uznané ako kvalitný a spoľahlivý proces povrchovej úpravy pri výrobe piestnych tyčí.
Technické špecifikácie piestnej tyče
Tolerancia vodidlá tyče: F7–F9
Drsnosť povrchu vodidlá tyče: Ra 0,3–0,6 μm
Tvrdosť povrchu vodidlá tyče: HRC 58–64
Hĺbka zkalenej vrstvy (povrch piestnej tyče): 1–3 mm
Presnosť obrábania (radiálny hádza): 0,02–0,05 mm
Rovnosť: ≤ 5 μm na 100 m
Hrúbka chrómovej vrstvy: 0,025–0,035 mm
Odporúčané produkty
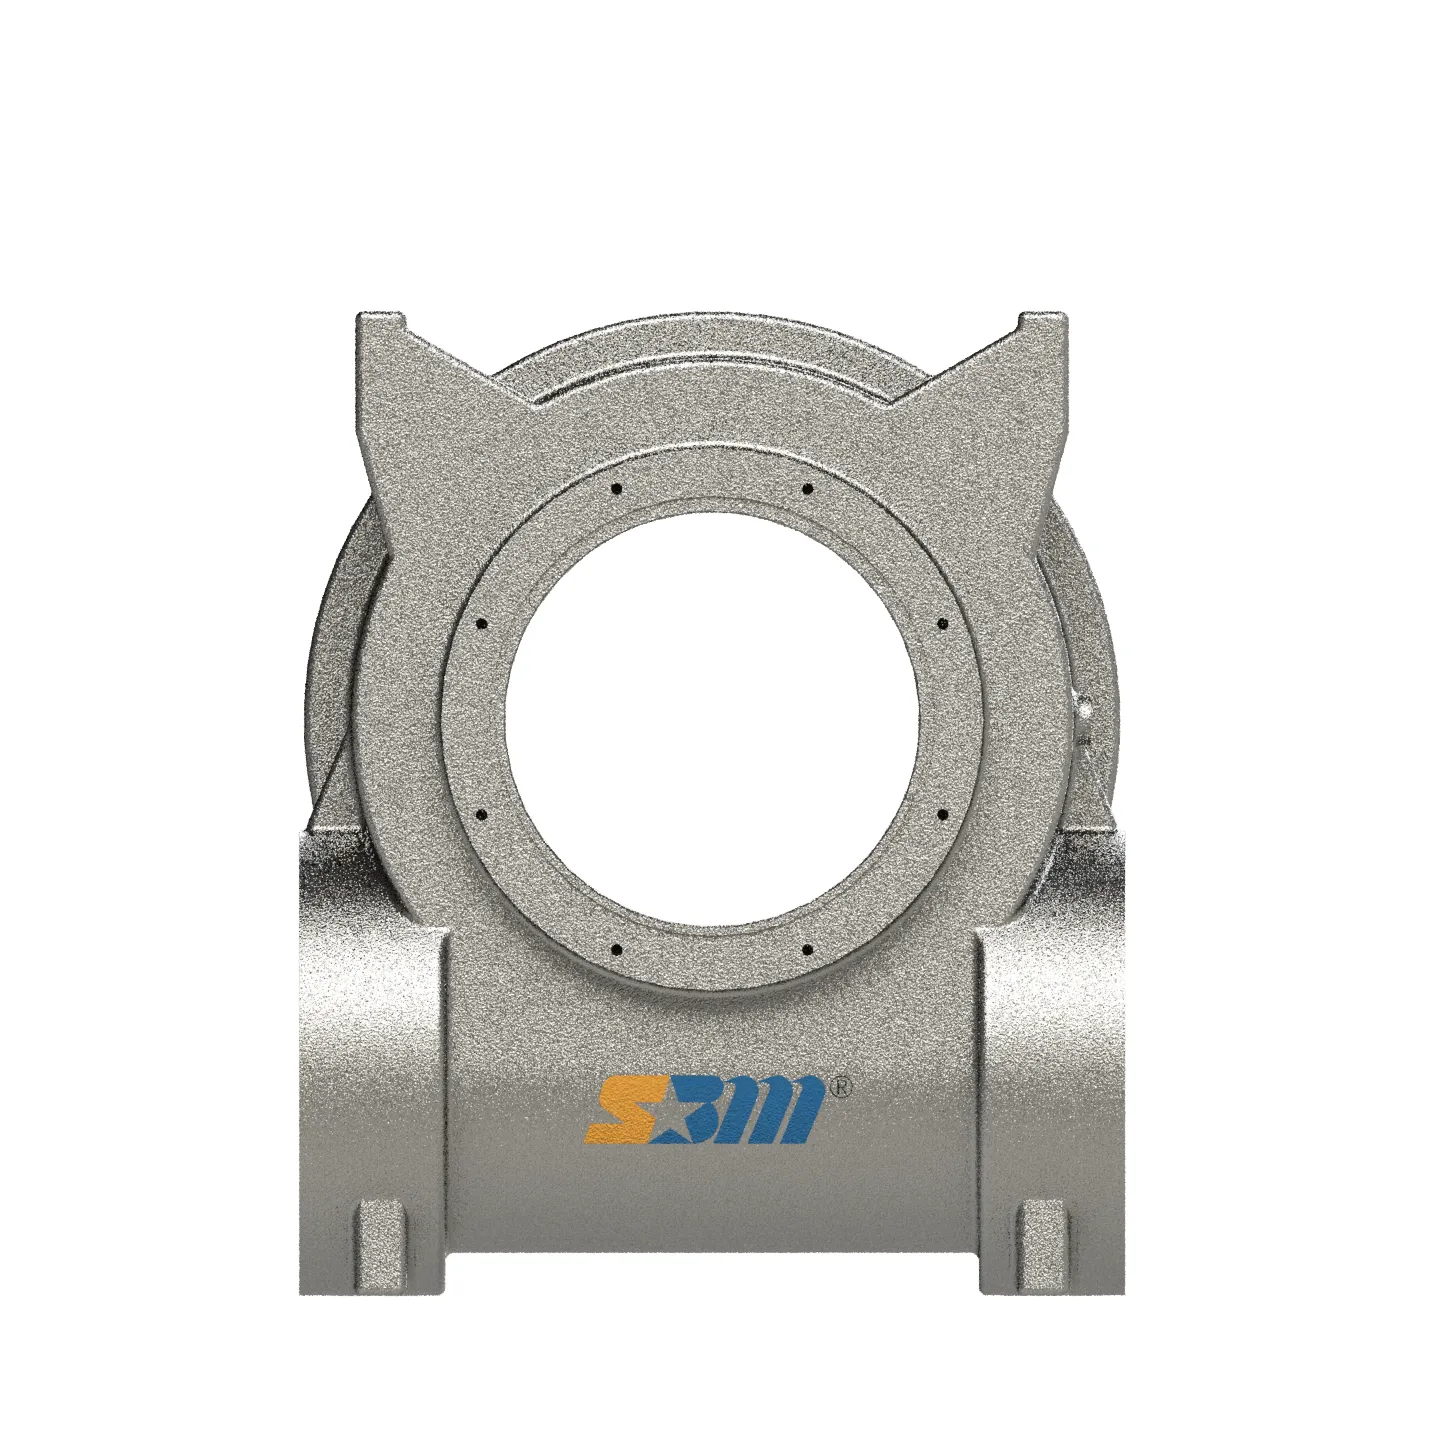
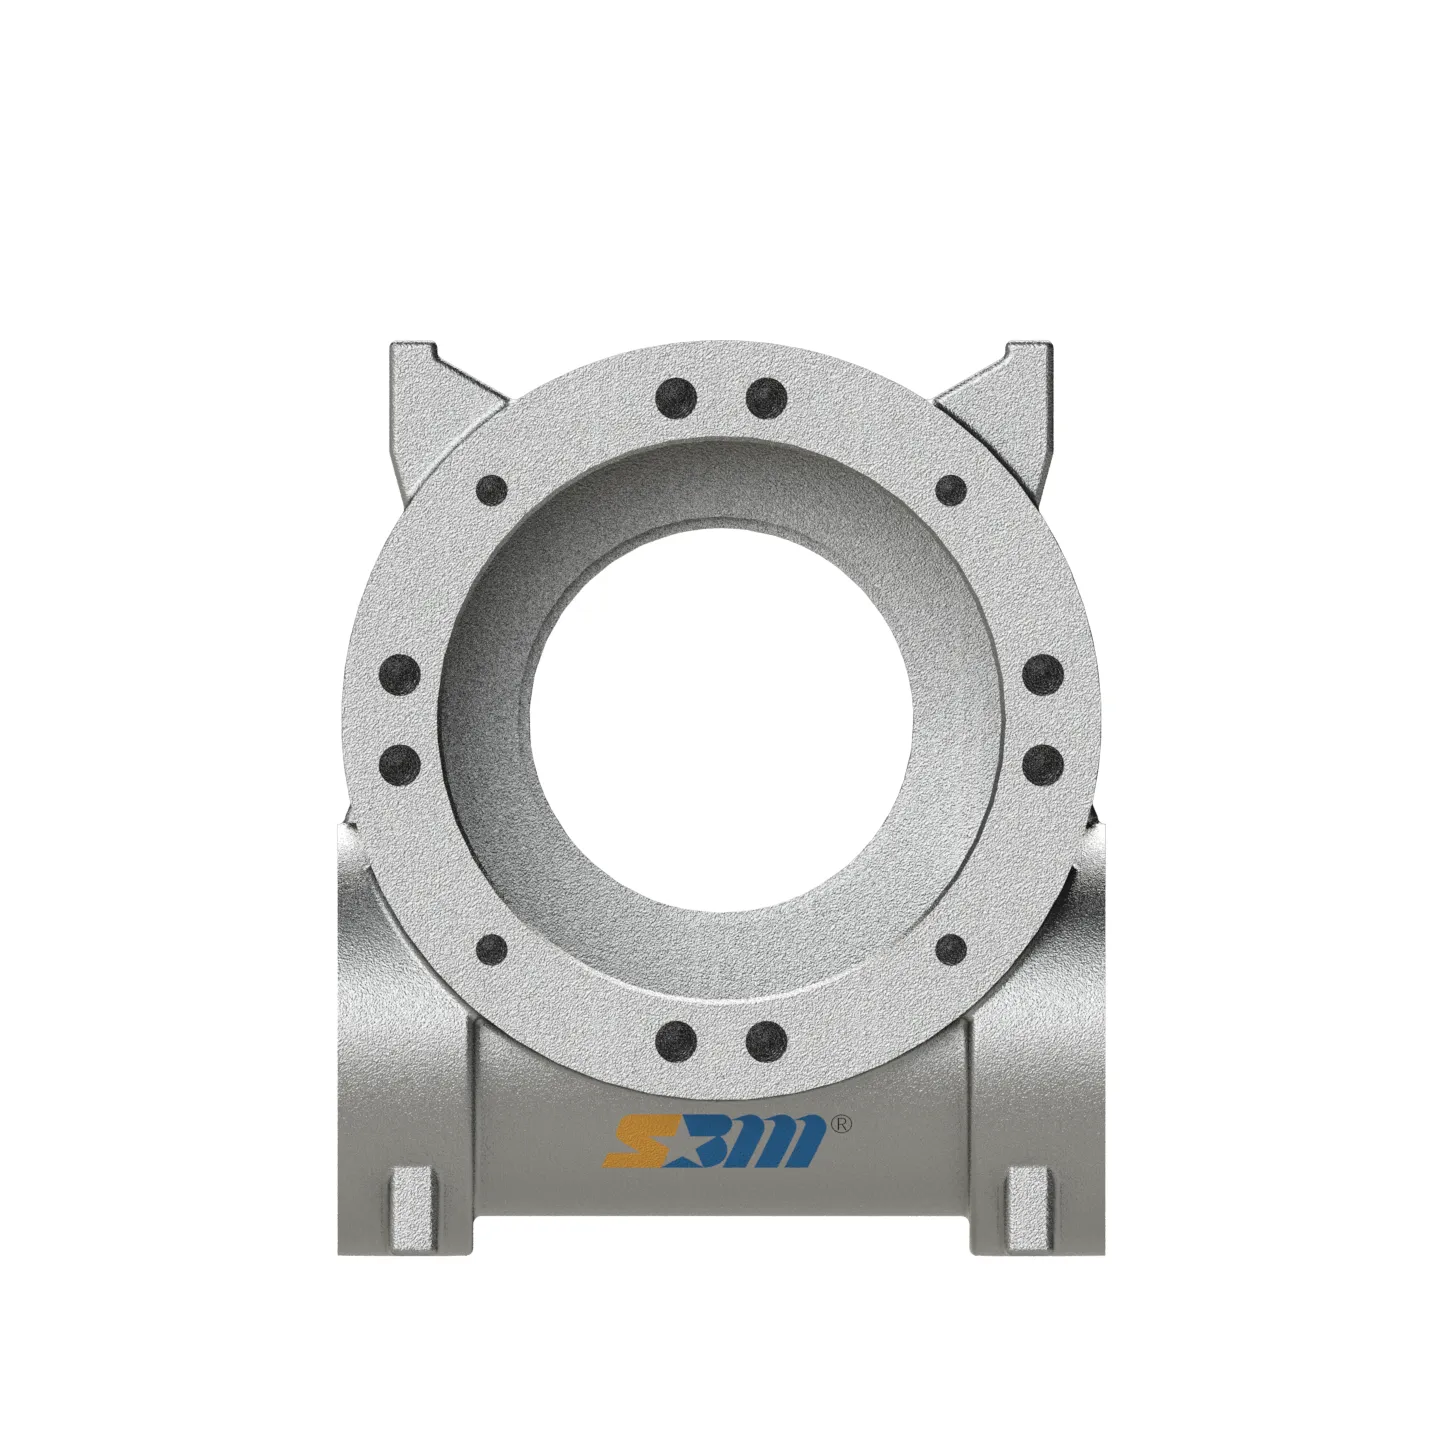
Housing rotárneho aktuátora S180 | Vysokotorzový odlit QT500 z trpezoidálnej púdy
Hľadáte obal pre ťažký rotačný aktuátor S180? Objavte prémiové korby z dúhovej železa QT500-7 s ozubenou lištou spoločnosti Shellppon, odlievané pomocou pokročiltej technológie EPC.
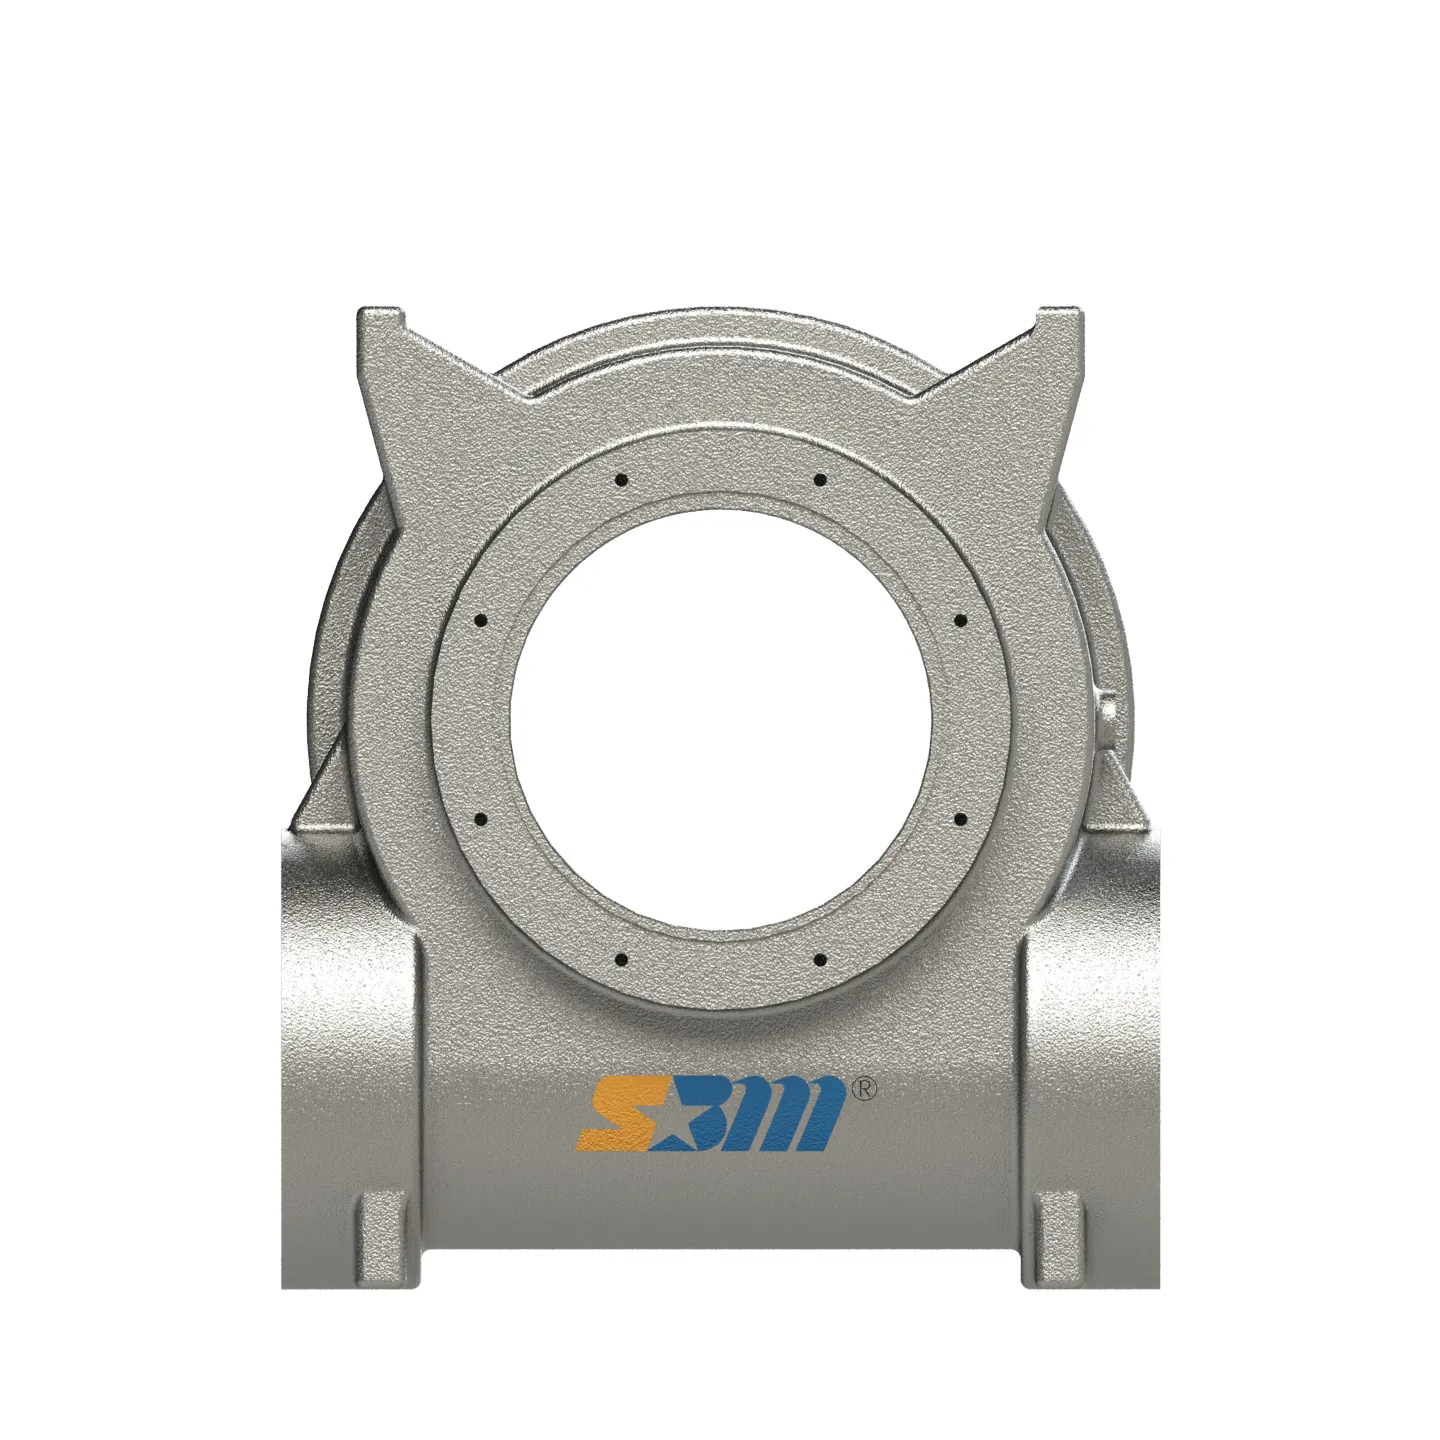
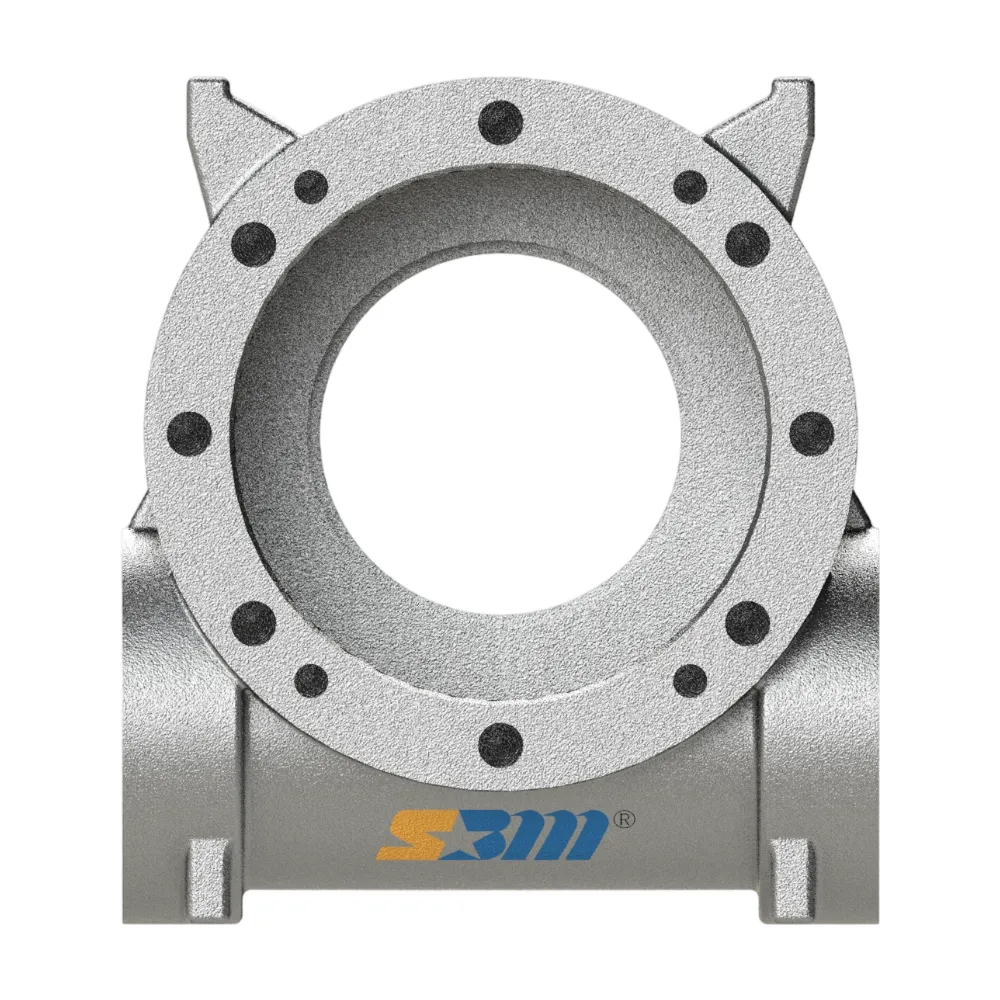
Teleso rotačného aktuátora S140 | Odliatok z peny QT500 pre vysoké zaťaženie
Hľadáte robustné puzdro rotačného aktuátora S140? Objavte vysokopevnostné puzdrá ozubených tyčí Shellppon QT500-7 z tvárnej liatiny, odlievané pomocou pokročilej technológie EPC.
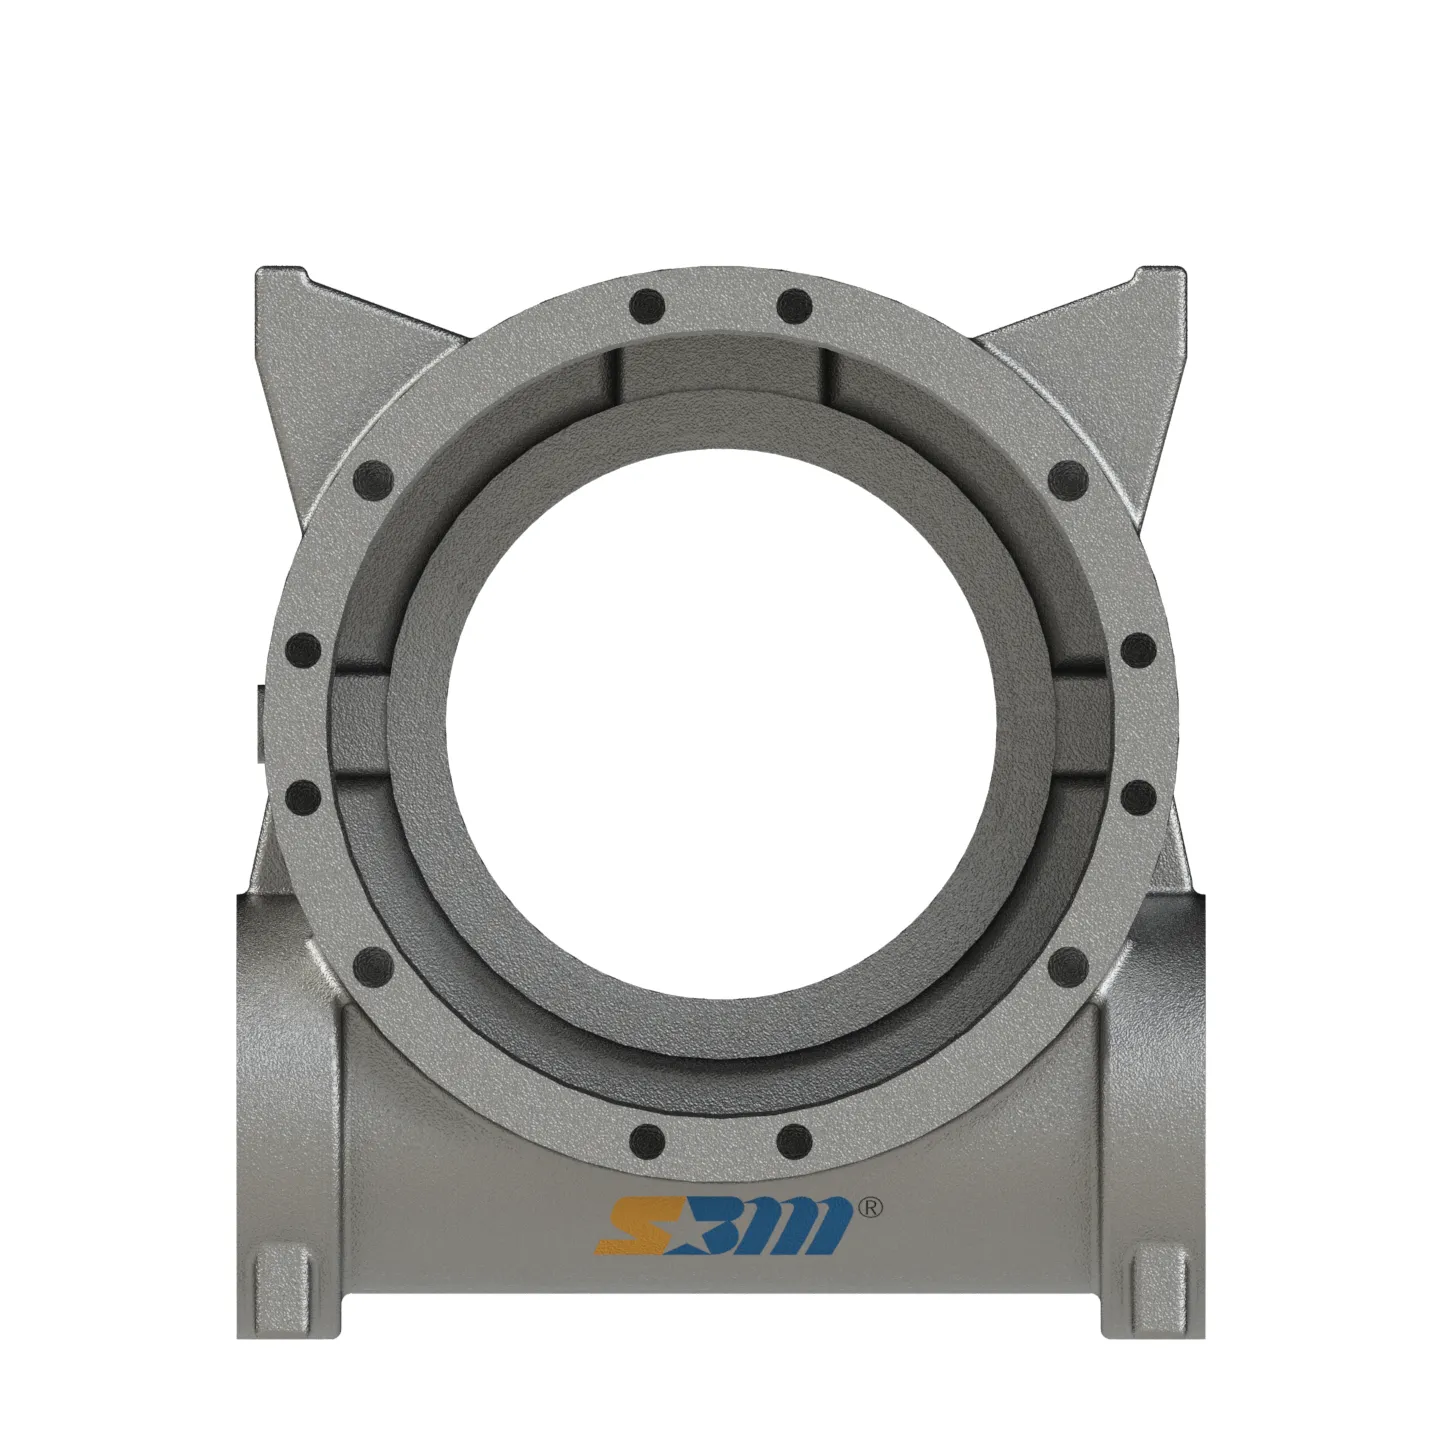
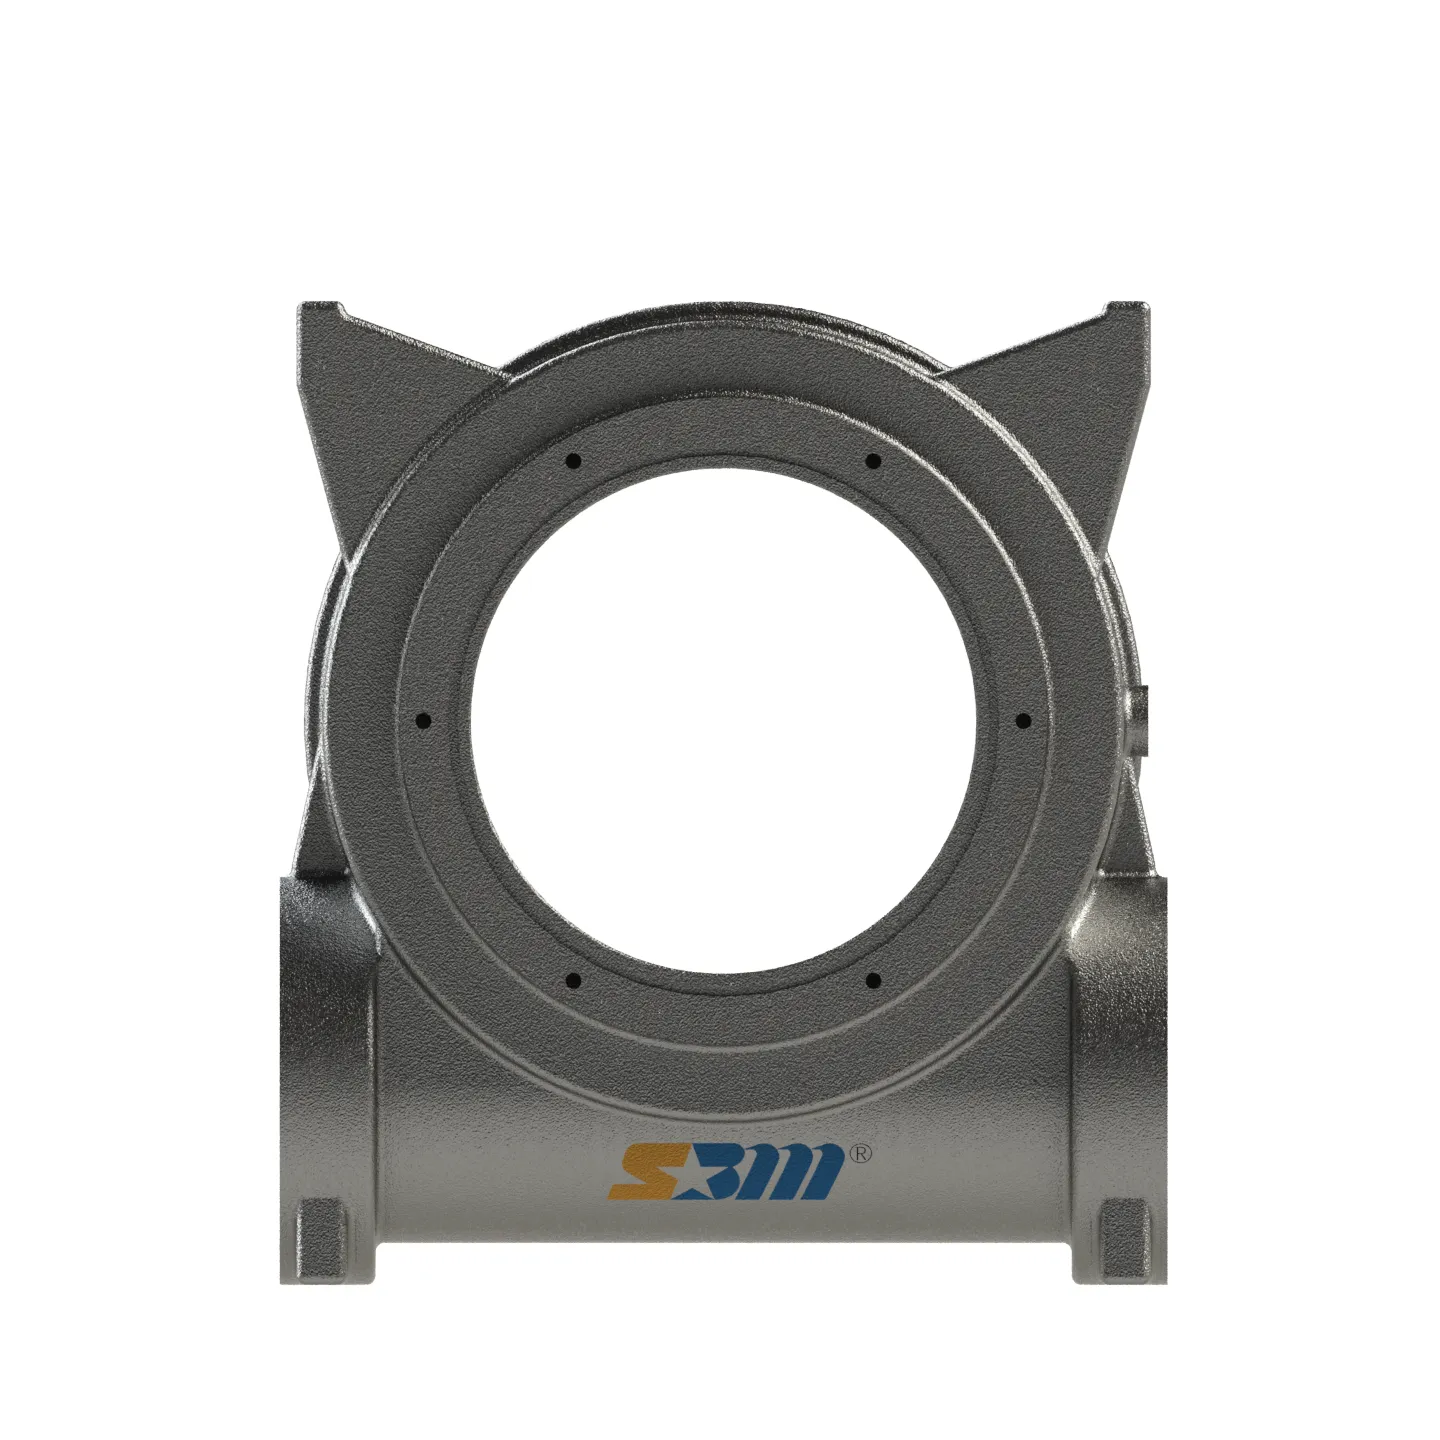
S100 Rotačný aktuátor Houska ozubeného kolesa - tyče
Hľadáte robustné obalové kúty rotačného aktuátora S100? Objavte prémiové obalové kúty s ozubenou lištou z dúhovej ocele QT500-7 od spoločnosti Shellppon, odliaté pomocou pokročilých technológií EPC.
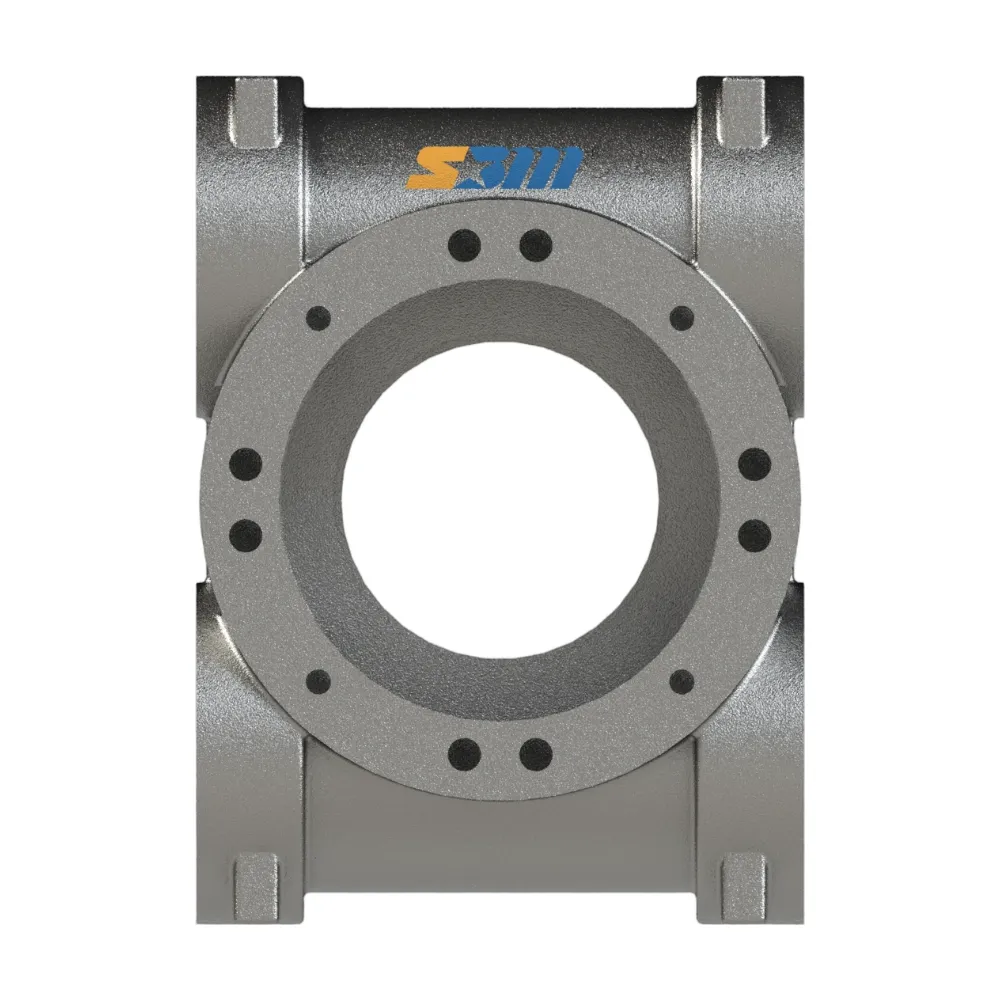
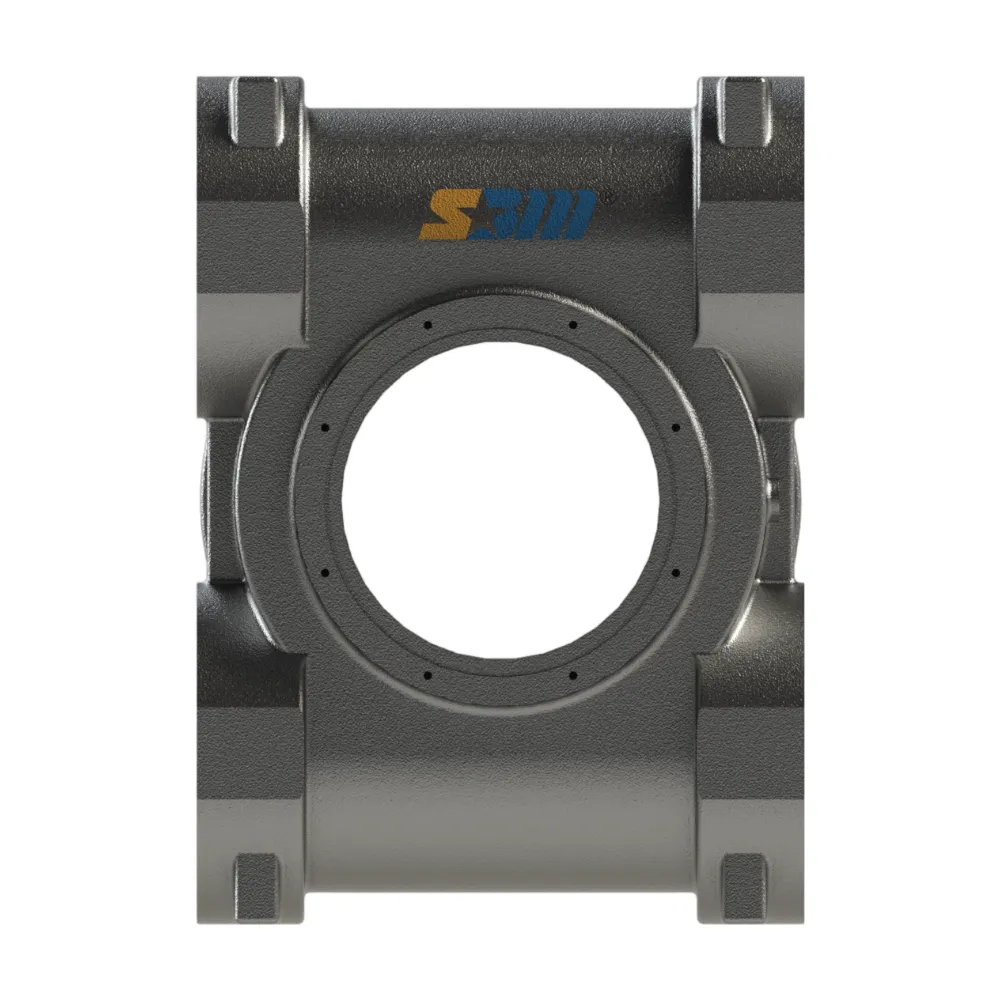
D180 Rotárny aktuátor s riešiskom a zubným kolesom
Objavte korpus zubového hriadeľa rotačného aktuátora D180 od spoločnosti Shellppon. Vyrobený z vysoce pevnej dúhovitej železa QT500-7 pomocou prémiovej technológie odliatania v stráve (EPC).


